
 همراه فلز
با چهار روش تولید میلگرد آشنا شوید.

روش تولید میلگرد فقط بر شکل ظاهری آن اثر نمیگذارد؛ بلکه میتواند ساختار فولاد، مقاومت تسلیم، استحکام کششی، شکلپذیری، قابلیت جوشکاری و رفتار میلگرد هنگام خمکاری را نیز تحت تأثیر قرار دهد. به همین دلیل، برای انتخاب میلگرد مناسب نباید فقط قیمت، وزن یا نام کارخانه را در نظر گرفت.
بیشتر میلگردهای ساختمانی از شمش فولادی و به روش نورد گرم تولید میشوند. بااینحال، کارخانهها برای دستیابی به خواص مکانیکی موردنیاز از روشهایی مانند خنککاری کنترلشده یا ترمکس، میکروآلیاژسازی و در برخی محصولات، کار سرد استفاده میکنند. در ادامه، مواد اولیه، مراحل خط تولید و مهمترین روشهای ساخت میلگرد را بررسی میکنیم.
مواد اولیه لازم برای تولید میلگرد
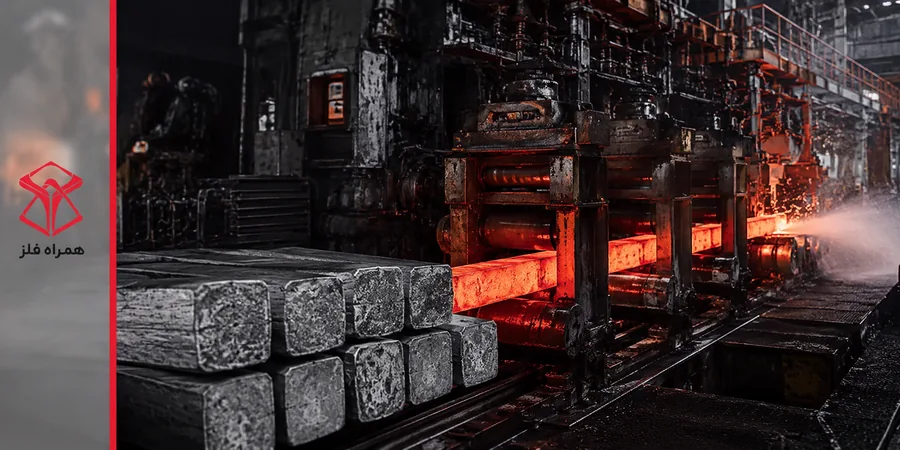
ماده اولیه اصلی تولید میلگرد، فولادی با ترکیب شیمیایی کنترلشده است که معمولاً به شکل شمشال یا بیلت وارد خط نورد میشود. این فولاد از آهن، کربن و مقادیر مشخصی از عناصری مانند منگنز، سیلیسیم، فسفر و گوگرد تشکیل شده است. در بعضی محصولات، عناصر آلیاژی یا میکروآلیاژی مانند وانادیوم، نیوبیوم و تیتانیوم نیز به فولاد افزوده میشوند تا استحکام، شکلپذیری یا سایر خواص مکانیکی آن بهبود پیدا کند.
بنابراین، عبارت «آهن خالص ماده اولیه میلگرد است» از نظر فنی دقیق نیست. میلگرد ساختمانی از فولاد تولید میشود و ترکیب شیمیایی این فولاد باید با رده مقاومتی، روش تولید و الزامات استاندارد محصول هماهنگ باشد. در بازار ممکن است برای شمشهای فولادی از نامهایی مانند 3SP و 5SP استفاده شود، اما همه میلگردها الزاماً از یک گرید مشخص شمش ساخته نمیشوند. کارخانه باید شمش را بر اساس ترکیب شیمیایی موردنیاز، رده میلگرد و فرایند تولید انتخاب کند. از طرفی، نوع و بهای شمش مصرفی سهم قابلتوجهی در هزینه تولید دارد؛ بنابراین، بررسی قیمت شمش فولادی یا بیلت میتواند به درک بهتر تغییرات قیمت میلگرد کمک کند.
خط تولید میلگرد
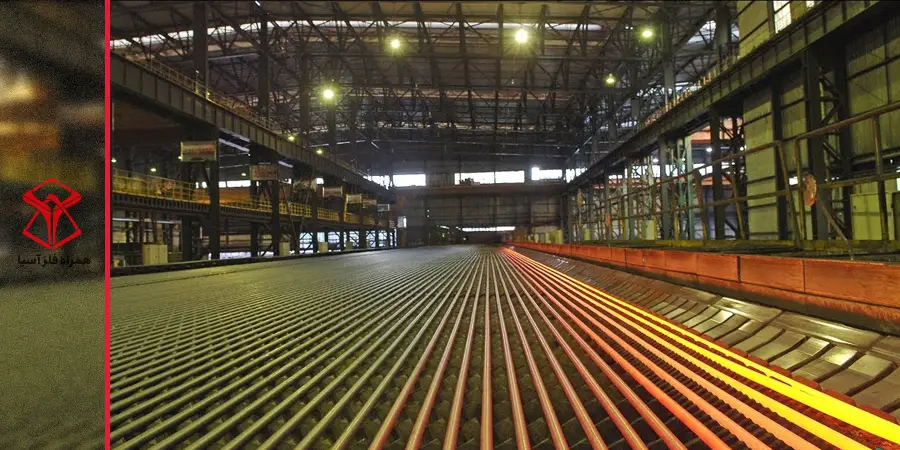
خط تولید میلگرد مجموعهای پیوسته از تجهیزات و مراحل مختلف است که شمش فولادی را به میلگردی با قطر، آج و خواص مکانیکی مشخص تبدیل میکند. تجهیزات هر کارخانه ممکن است متفاوت باشند،
شناخت مراحل تولید زمانی کاربردیتر است که با ساختار، مشخصات و کاربرد این مقطع فولادی نیز آشنا باشید. در مقاله میلگرد چیست، تعریف میلگرد، اجزای آن و نقش این محصول در سازههای بتنی بهصورت کامل بررسی شده است. اما فرایند کلی معمولاً شامل مراحل زیر است.
۱. بررسی و آمادهسازی شمش
در ابتدای خط، شمشهای فولادی از نظر ابعاد، ترکیب شیمیایی، عیوب سطحی و شماره ذوب بررسی میشوند. کیفیت شمش اهمیت زیادی دارد؛ زیرا بعضی عیوب داخلی یا ترکیبات نامناسب فولاد را نمیتوان فقط با نورد اصلاح کرد.
شماره ذوب و اطلاعات ماده اولیه باید قابل رهگیری باشند تا مشخص شود هر بندیل میلگرد از کدام محموله فولاد تولید شده است.
۲. گرمکردن شمش در کوره
شمشها وارد کوره پیشگرم میشوند و تا دمای مناسب نورد گرم حرارت میبینند. در این دما، فولاد قابلیت تغییر شکل بیشتری پیدا میکند و میتوان سطح مقطع آن را بدون ایجاد شکست یا ترک شدید کاهش داد.
دمای شمش باید تا حد امکان یکنواخت باشد. اختلاف دما میان قسمتهای مختلف شمش میتواند باعث ناهماهنگی ابعادی، عیوب سطحی یا تغییرات ناخواسته در ساختار میلگرد شود.
۳. پوستهزدایی سطح شمش
در اثر حرارت کوره، لایهای اکسیدی روی سطح شمش تشکیل میشود. پیش از ورود شمش به قفسههای اصلی نورد، این پوستهها معمولاً با فشار آب یا تجهیزات مکانیکی جدا میشوند.
باقیماندن پوستههای ضخیم میتواند کیفیت سطح میلگرد و شکلگیری صحیح آجها را تحت تأثیر قرار دهد.
۴. نورد اولیه یا رافینگ
در مرحله رافینگ، شمش از میان غلتکهای متوالی عبور میکند و سطح مقطع آن بهتدریج کاهش مییابد. شمش ضخیم و کوتاه در این مرحله به مقطعی باریکتر و بلندتر تبدیل میشود.
رافینگ بخشی از فرایند نورد گرم است و نباید آن را آغاز نورد سرد در نظر گرفت.
۵. نورد میانی و نهایی
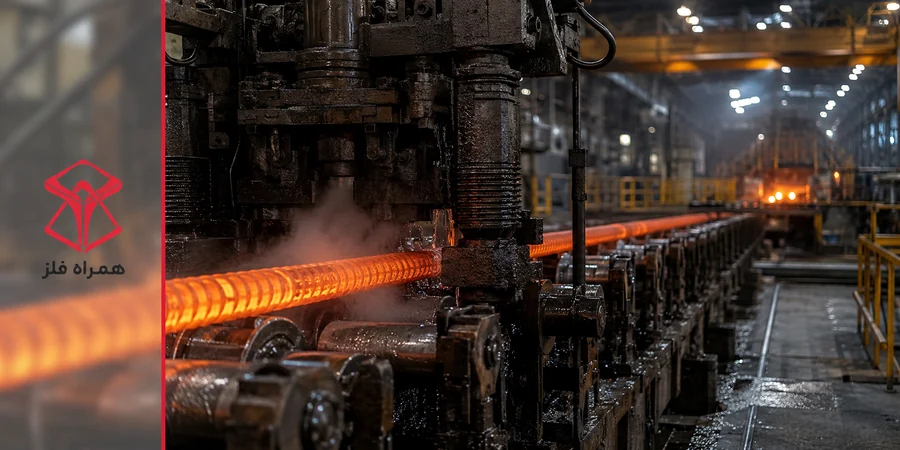
پس از رافینگ، مقطع فولادی از قفسههای نورد میانی و نهایی عبور میکند تا به قطر موردنظر برسد. در آخرین قفسهها، غلتکهای مخصوص آجهای طولی و عرضی را روی سطح میلگرد ایجاد میکنند. شکل، ارتفاع، گام و آرایش آجها باید با استاندارد رده محصول مطابقت داشته باشد؛ زیرا آجها نقش مهمی در درگیری مکانیکی میان میلگرد و بتن دارند.
۶. خنککاری میلگرد
پس از خروج میلگرد از آخرین قفسه نورد، محصول بر اساس روش تولید کارخانه خنک میشود. این خنککاری ممکن است بهصورت طبیعی روی بستر خنککننده انجام شود یا میلگرد وارد سیستم خنککاری سریع و کنترلشده شود. نحوه انجام این مرحله یکی از تفاوتهای اصلی میان میلگردهای تولیدشده به روش معمولی، ترمکس و میکروآلیاژی است.
۷. برش، بستهبندی و نصب پلاک
پس از خنکشدن، میلگردها در طولهای مشخص برش داده و در قالب بندیل بستهبندی میشوند. روی پلاک هر بندیل باید اطلاعاتی مانند نام تولیدکننده، رده میلگرد، قطر اسمی، شماره ذوب یا کد رهگیری، طول شاخهها، وزن بسته و تاریخ تولید درج شود. برای هر محموله نیز باید گواهینامه فنی ارائه شود تا خریدار بتواند ترکیب شیمیایی، خواص مکانیکی و روش تولید محصول را بررسی کند.
بررسی این اطلاعات هنگام خرید محصولات کارخانههای مختلف اهمیت زیادی دارد. برای نمونه، هنگام خرید میلگرد ذوب آهن اصفهان باید علامت حکشده روی بدنه، مشخصات پلاک بندیل و اطلاعات گواهینامه فنی با یکدیگر تطبیق داده شوند.
ساخت میلگرد با روش میکرو آلیاژی
در روش میکروآلیاژی، مقادیر کنترلشدهای از عناصری مانند وانادیوم، نیوبیوم و تیتانیوم به فولاد افزوده میشود. این عناصر با ریزترکردن دانههای فولاد و تشکیل رسوبات مقاومکننده، میتوانند استحکام محصول را افزایش دهند.
در این روش، بخش مهمی از مقاومت میلگرد از طریق ترکیب شیمیایی و کنترل ساختار فولاد ایجاد میشود و محصول الزاماً به خنککاری شدید سطحی وابسته نیست. مهمترین ویژگیهای میلگرد میکروآلیاژی عبارتاند از:
- ساختار نسبتاً یکنواختتر در سطح مقطع
- امکان دستیابی به مقاومت و شکلپذیری مناسب
- کنترل خواص مکانیکی از طریق ترکیب شیمیایی
- امکان تولید محصول با مشخصات فنی ویژه
البته استفاده از عناصر میکروآلیاژی میتواند هزینه تولید را افزایش دهد. همچنین نمیتوان گفت هر میلگرد میکروآلیاژی الزاماً از میلگرد ترمکس باکیفیتتر است. کیفیت نهایی باید از طریق نتایج آزمون کشش، خمش، ترکیب شیمیایی و گواهینامه فنی بررسی شود.
ساخت میلگرد با استفاده از روش نورد گرم
نورد گرم، روش اصلی شکلدهی بیشتر میلگردهای ساختمانی است. در این روش، شمش گرمشده از میان مجموعهای از غلتکها عبور میکند و سطح مقطع آن بهتدریج کاهش مییابد تا محصول به قطر نهایی برسد. در آخرین مراحل نورد نیز غلتکهای مخصوص، آجهای موردنیاز را روی سطح محصول ایجاد میکنند. نوع و آرایش این برجستگیها در میزان درگیری میلگرد با بتن مؤثر است؛ موضوعی که در مقاله میلگرد آجدار چیست؟ با جزئیات بیشتری بررسی شده است.
از مهمترین مزایای تولید میلگرد با نورد گرم میتوان به موارد زیر اشاره کرد:
- امکان تولید پیوسته و انبوه
- کاهش نیروی لازم برای تغییر شکل فولاد
- امکان تولید میلگرد در قطرها و ردههای مختلف
- شکلدهی دقیقتر آجهای طولی و عرضی
- امکان استفاده از روشهای مختلف برای تأمین خواص مکانیکی پس از نورد
نکته مهم این است که نورد گرم، مرحله اصلی شکلدهی میلگرد محسوب میشود. ترمکس و میکروآلیاژی در بیشتر موارد خط تولید کاملاً جداگانهای نیستند، بلکه روشهایی برای ایجاد مقاومت و ساختار موردنیاز در میلگرد نورد گرمشدهاند.
تولید میلگرد با روش سرد کاری یا نورد سرد
در فرایند سردکاری، فولاد پس از سردشدن تحت کشش، پیچش یا عبور از غلتکها قرار میگیرد. تغییر شکل در دمای پایین میتواند مقاومت تسلیم و سختی فولاد را افزایش دهد، اما معمولاً بخشی از شکلپذیری آن را کاهش میدهد.
به همین دلیل، نورد سرد را نباید همردیف نورد گرم، ترمکس و میکروآلیاژی بهعنوان روش رایج تولید تمام میلگردهای ساختمانی معرفی کرد. بسیاری از استانداردهای میلگرد ساختمانی، از جمله استاندارد ملی ایران ۳۱۳۲، بر میلگردهای فولادی گرمنوردیده تمرکز دارند.
میلگرد کارسردشده ممکن است مقاومت بالاتری داشته باشد، اما مقاومت بیشتر بهتنهایی به معنای مناسببودن محصول برای هر سازه نیست. در طراحی لرزهای، شکلپذیری، ازدیاد طول و رفتار میلگرد پس از تسلیم نیز اهمیت زیادی دارند. بنابراین، استفاده از میلگردهای کارسردشده باید بر اساس نقشه سازه، مشخصات فنی پروژه و استاندارد مربوط به همان محصول انجام شود.
روش تولید تنها یکی از معیارهای دستهبندی میلگرد است و نباید آن را با شکل نهایی محصول یکسان دانست. میلگردها فارغ از شیوه ساخت، از نظر شکل سطح و نحوه عرضه نیز در گروههایی مانند ساده، آجدار و کلاف قرار میگیرند. تفاوت این محصولات را میتوانید در مقاله انواع میلگرد از نظر شکل ظاهری بررسی کنید.
ساخت میلگرد با استفاده از عملیات حرارت و خنک کاری یا روش ترمکس
ترمکس یکی از شناختهشدهترین روشهای خنککاری و برگشت کنترلشده میلگرد است. در این فرایند، میلگرد بلافاصله پس از خروج از آخرین قفسه نورد وارد محفظهای میشود که سطح آن را با آب و در مدت کوتاهی بهسرعت خنک میکند.
در اثر این خنککاری، لایه بیرونی میلگرد سخت میشود، درحالیکه مغز آن همچنان دمای بالاتری دارد. پس از خروج میلگرد از محفظه، حرارت موجود در بخش مرکزی به سمت سطح انتقال پیدا میکند و لایه سختشده بیرونی را برگشت میدهد. به همین دلیل، این فرایند با عنوان «کوئنچ و خودبرگشت» نیز شناخته میشود. ساختار نهایی میلگرد ترمکس معمولاً شامل لایه بیرونی سختتر و بخش مرکزی نرمتر و شکلپذیرتر است. هدف از این روش، دستیابی همزمان به مقاومت بالا و شکلپذیری قابل قبول است. مهمترین مزایای روش ترمکس عبارتاند از:
- دستیابی به مقاومت بالا با فولاد کمآلیاژتر
- کاهش مصرف بعضی عناصر آلیاژی گرانقیمت
- سرعت بالای تولید
- مناسببودن برای تولید انبوه
- ایجاد تعادل میان مقاومت و شکلپذیری
اقتصادیتر بودن روش ترمکس به معنای پایینبودن کیفیت میلگرد نیست. میلگرد ترمکس استاندارد میتواند تمام الزامات مقاومت، ازدیاد طول و خمش رده موردنظر را تأمین کند. کیفیت آن به ترکیب شیمیایی فولاد، یکنواختی خنککاری، تنظیم تجهیزات و نتایج آزمایشگاهی وابسته است.
پیش از ثبت سفارش، شرایط خرید میلگرد از کارخانهها و انبارهای مختلف را مقایسه کنید.
جدول مقایسه میلگرد ترمکس و میکروآلیاژی
برای مقایسه واقعی باید مقاومت تسلیم، مقاومت کششی، نسبت مقاومت کششی به تسلیم، درصد ازدیاد طول، ترکیب شیمیایی و نتایج آزمون خمش بررسی شوند. جدول مقایسه میلگرد ترمکس و میکروآلیاژی به شرح زیراست:
| معیار مقایسه | میلگرد ترمکس | میلگرد میکروآلیاژی |
|---|---|---|
| روش افزایش مقاومت | خنککاری سریع و خودبرگشت | افزودن عناصر میکروآلیاژی و کنترل ساختار |
| ساختار سطح مقطع | سطح سختتر و مرکز نرمتر | ساختار نسبتاً یکنواختتر |
| هزینه تولید | معمولاً اقتصادیتر | معمولاً بالاتر |
| سرعت تولید | بالا و مناسب تولید انبوه | وابسته به ترکیب ذوب و کنترل فرایند |
| عامل اصلی کنترل کیفیت | یکنواختی خنککاری و نتایج آزمون | ترکیب شیمیایی و نتایج آزمون |
| امکان استفاده در سازه | در صورت انطباق با نقشه و استاندارد | در صورت انطباق با نقشه و استاندارد |
هیچیک از این دو روش را نمیتوان بدون بررسی مشخصات فنی، بهتر از دیگری دانست. دو میلگرد با روش تولید متفاوت ممکن است هر دو الزامات یک رده مقاومتی را تأمین کنند.
آزمایشهای کنترل کیفیت میلگرد
پس از تولید، میلگرد باید از نظر خواص مکانیکی، ترکیب شیمیایی، وزن، ابعاد و وضعیت ظاهری کنترل شود.
- آزمون کشش: در آزمون کشش، مقاومت تسلیم، مقاومت کششی، نسبت مقاومت کششی به تسلیم و درصد ازدیاد طول اندازهگیری میشود.
- آزمون خمش و خمش مجدد: در این آزمایش، میلگرد حول سنبهای با قطر مشخص خم میشود. پس از آزمون نباید ترک یا شکست قابل مشاهدهای روی محصول ایجاد شود.
- آنالیز شیمیایی: در آنالیز شیمیایی، درصد عناصر تشکیلدهنده فولاد و مقدار کربن معادل بررسی میشود. کربن معادل یکی از معیارهای مهم ارزیابی قابلیت جوشکاری میلگرد است.
- کنترل وزن و ابعاد: قطر اسمی، جرم واحد طول، طول شاخه و رواداریهای ابعادی باید با استاندارد محصول مطابقت داشته باشند.
- بازرسی ظاهری: سطح میلگرد نباید دارای ترک، تاخوردگی، حفره، پوستههای مضر یا زنگزدگی شدیدی باشد که خواص یا سطح مقطع محصول را از محدوده مجاز خارج کند.
کنترل این مشخصات در میلگردهای پرمقاومت اهمیت بیشتری دارد. در پروژههایی که استفاده از رده A4 در نقشه پیشبینی شده است، شناخت تولیدکنندگان میلگرد A4 اهمیت ویژهای دارد؛ زیرا همه کارخانهها تجهیزات، روش تولید و گواهینامه فنی یکسانی برای تولید این رده ندارند.
جمعبندی
در بیشتر کارخانهها، میلگرد ساختمانی ابتدا از شمش فولادی و با استفاده از نورد گرم شکل میگیرد. پس از آن، خواص مکانیکی محصول میتواند با خنککاری کنترلشده مانند ترمکس، افزودن عناصر میکروآلیاژی یا روشهای دیگر تأمین شود.
ترمکس الزاماً به معنای کیفیت پایین نیست و میکروآلیاژیبودن نیز بهتنهایی بهترینبودن محصول را تضمین نمیکند. معیار اصلی، انطباق میلگرد با استاندارد، نقشه سازه و خواص مکانیکی اعلامشده در گواهینامه فنی است.
برای خریدار یا پیمانکار، بهترین میلگرد محصولی است که علاوه بر قیمت و وزن مناسب، دارای تولیدکننده معتبر، پلاک قابل رهگیری، شماره ذوب مشخص و نتایج آزمایشگاهی متناسب با نیاز پروژه باشد.
پرسشهای متداول
مطالب مرتبط

خاموت چیست؟ راهنمای کامل انواع، اندازه، کاربرد و قیمت خاموت
1405/06/17
بهترین میلگرد برای ساختمانسازی و فونداسیون؛ گریدها، اندازه و کارخانهها
1403/11/17
میلگرد چیست؟ اشتباهات رایج هنگام استفاده از آن کدام است؟
1401/02/11
میلگرد ساده چیست؟ آشنایی با کاربرد و مراحل تولید
1401/02/11
لیست کامل کارخانههای تولید کننده میلگرد در ایران
1403/12/27
خمکاری میلگرد چیست؟ انواع روشهای خمکاری میلگرد
1404/03/11
کاربردهای میلگرد آجدار و مزایای آن در پروژههای ساختوساز
1402/06/13