
 همراه فلز
ورق پانچ چگونه تولید میشود؟ مراحل تولید ورق مشبک
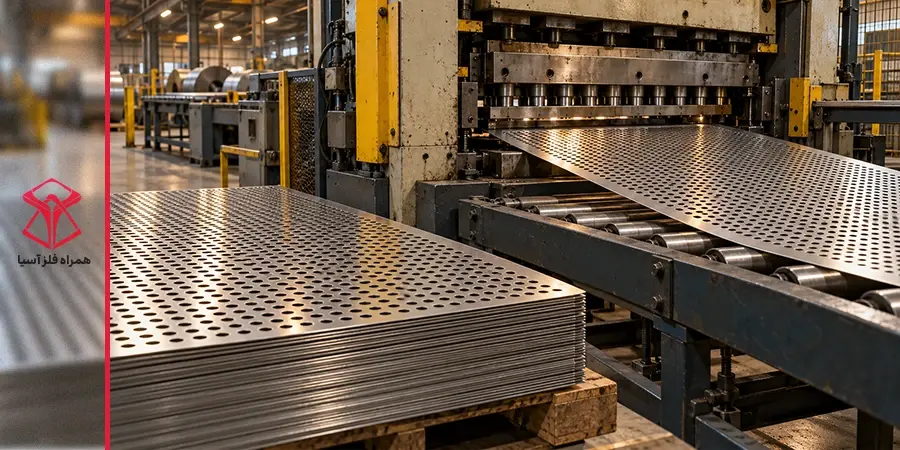
تولید ورق پانچ یعنی ایجاد سوراخهای منظم روی ورق فلزی با پرس و قالب، رول سوزنی، پانچ CNC یا برش لیزر. ورق پانچ، ورق مشبک و ورق سوراخدار (Perforated Metal Sheet) نامهای یک محصولاند. کار با انتخاب ورق پایه، طراحی الگوی سوراخ و ساخت قالب شروع میشود. بعد ورق یا کلاف به دستگاه میرود، پانچ میشود و صافکاری و پلیسهگیری روی آن انجام میشود. مرحلهٔ آخر برش نهایی، پوششدهی و کنترل کیفیت است.
تولید ورق پانچ از چه موادی انجام میشود؟
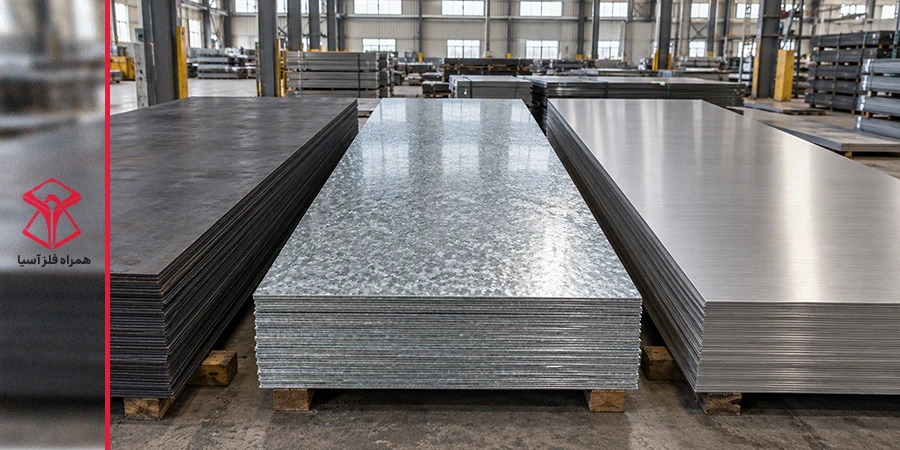
تولید ورق پانچ معمولاً با ورق سیاه، ورق روغنی، ورق گالوانیزه، ورق استیل یا آلومینیوم انجام میشود. انتخاب ورق پایه به محیط کار، وزن مجاز و بودجهٔ پروژه بستگی دارد. رایجترین ورقهای پایه در بازار ایران اینها هستند:
- ورق سیاه (نورد گرم): برای ضخامتهای بالاتر و کارهای سازهای و صنعتی مثل کفپوش، سرند و حفاظ دستگاه.
- ورق روغنی (نورد سرد): سطح صافتر و ضخامت دقیقتر دارد و برای قطعات ظریف، کابینت و کارهایی که بعداً رنگ میشوند مناسب است.
- ورق گالوانیزه: لایهٔ روی آن را در برابر زنگزدگی محافظت میکند و در تهویه، سقف کاذب و نما زیاد به کار میرود.
- ورق استیل (فولاد ضدزنگ): برای صنایع غذایی، دارویی و محیطهای خورنده.
- ورق آلومینیوم: سبک است و در نما و دکوراسیون استفاده میشود.
ورق پایه به دو شکل وارد خط تولید میشود: ورق تخت در ابعاد کارخانهای مثل ۱۰۰۰×۲۰۰۰ یا ۱۲۵۰×۲۵۰۰ میلیمتر، یا کلاف (کویل) که در خطوط پیوسته باز میشود و پس از پانچ به طول دلخواه بریده میشود. خط کلاف برای تیراژ بالا و طولهای سفارشی صرفه دارد.
ورق پانچ چگونه تولید میشود؟ مراحل تولید ورق پانچ
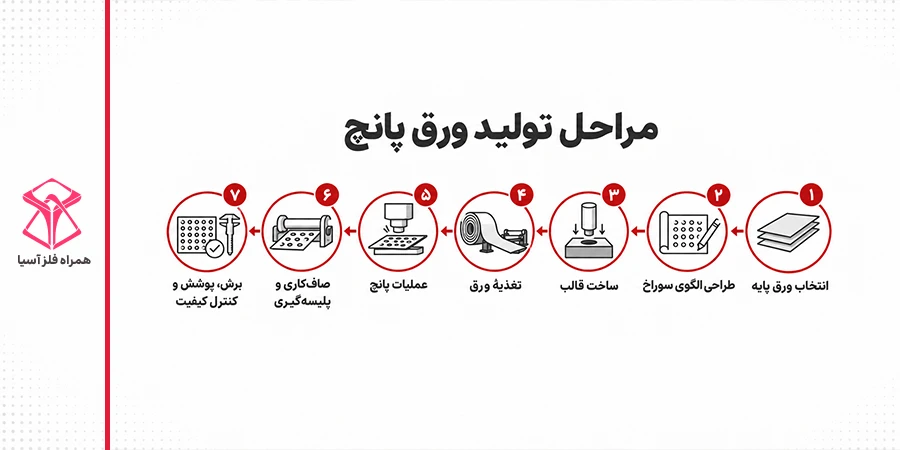
مراحل تولید ورق پانچ هفت گام است: انتخاب ورق پایه، طراحی الگوی سوراخ، ساخت قالب، تغذیهٔ ورق، عملیات پانچ، صافکاری و پلیسهگیری، و برش نهایی با پوششدهی و کنترل کیفیت. ترتیب این گامها در بیشتر کارگاهها همین است (مثلاً ورق گالوانیزه از قبل پوشش دارد)، اما دستگاه و جزئیات هر مرحله به ضخامت ورق، شکل سوراخ و تیراژ سفارش بستگی دارد.
۱. انتخاب ورق پایه
جنس و ضخامت ورق بر اساس کاربرد انتخاب میشود. ضخامت مستقیماً روی کوچکترین سوراخ ممکن و نیروی لازم برای پانچ اثر دارد. ورق باید صاف، بدون زنگزدگی سطحی و با ضخامت یکنواخت باشد؛ ورق موجدار در قالب گیر میکند و سوراخها نامنظم درمیآیند.
۲. طراحی الگوی سوراخ و محاسبهٔ درصد سطح باز
در این مرحله شکل چشمه (گرد، مربع، ششضلعی، شیاری یا طرح دکوراتیو)، قطر سوراخ، گام (فاصلهٔ مرکز تا مرکز) و نوع چیدمان تعیین میشود. چیدمان رایج، زیگزاگ ۶۰ درجه است؛ چون سوراخها را فشردهتر میچیند و ورق در همان سطح باز معمولاً استحکام بهتری دارد. برای آشنایی با شکلهای مختلف چشمه، مقالهٔ انواع چشمه ورق پانچ را بخوانید.
مهمترین نتیجهٔ این مرحله درصد سطح باز است؛ یعنی چه سهمی از سطح ورق را سوراخها تشکیل میدهند. فرمول رایج تولیدکنندگان ورق مشبک برای سوراخ گرد با چیدمان زیگزاگ ۶۰ درجه این است:
درصد سطح باز = ۹۰٫۶۹ × (قطر سوراخ)² ÷ (گام)²
برای مثال، سوراخ ۵ میلیمتری با گام ۸ میلیمتر حدود ۳۵٫۴ درصد سطح باز دارد. سطح باز بیشتر یعنی عبور بیشتر هوا، نور یا مواد، اما ورق ضعیفتر و منعطفتر میشود. طراح همچنین حاشیهٔ بدون سوراخ دور ورق را تعیین میکند تا ورق برای جوشکاری، پیچکردن یا قابگیری لبهٔ سالم داشته باشد.
۳. ساخت قالب و تنظیم لقی سنبه و ماتریس
قالب پانچ دو جزء اصلی دارد: سنبه (پانچ) که از بالا وارد ورق میشود و ماتریس که زیر ورق قرار دارد. فاصلهٔ بین لبهٔ سنبه و ماتریس را لقی میگویند. این عدد کیفیت لبهٔ سوراخ را تعیین میکند. تولیدکنندگان ابزار پانچ (مانند MISUMI)، لقی هر طرف را برای فولاد نرم معمولاً حدود ۸ تا ۱۰ درصد ضخامت ورق پیشنهاد میکنند و برای فولاد ضدزنگ و ورقهای ضخیمتر عدد بیشتری در نظر میگیرند. لقی کم نیروی پانچ را بالا میبرد و عمر قالب را کم میکند. لقی زیاد پلیسهٔ درشت زیر سوراخ میگذارد.
۴. تغذیهٔ ورق یا کلاف به دستگاه
در خطوط کلاف، ورق از بازکن (دکویلر) عبور میکند، یک صافکن اولیه موج آن را میگیرد و فیدر آن را گامبهگام زیر پرس میبرد. در کار با ورق تخت، ورق روی میز دستگاه CNC با گیره ثابت میشود و دستگاه آن را در دو محور جابهجا میکند. دقت این مرحله تعیین میکند ردیفهای سوراخ صاف و با فاصلهٔ یکسان درآیند.
۵. عملیات پانچ
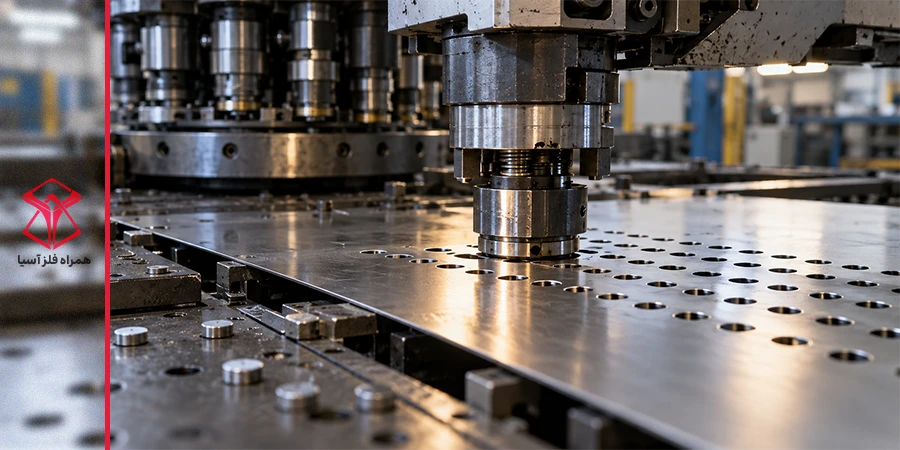
در این مرحله سنبه با نیروی مکانیکی یا هیدرولیکی ورق را برش میدهد و تکهٔ جداشده (اسلاگ یا Slug) از ماتریس پایین میافتد؛ البته در رول سوزنی، سوزن ورق را سوراخ میکند و معمولاً تکهای جدا نمیشود. بسته به دستگاه، هر ضربه یک سوراخ، یک خوشه یا یک ردیف کامل سوراخ ایجاد میکند: پرس عریض در هر ضربه یک ردیف کامل میزند، پرس CNC سوراخها را تکتک یا خوشهای ایجاد میکند و رول سوزنی بهصورت پیوسته سوراخکاری میکند.
۶. صافکاری و پلیسهگیری
پانچکردن هزاران سوراخ در ورق تنش ایجاد میکند؛ ورق کمی کش میآید و ممکن است تاب بردارد یا موجدار شود. به همین دلیل ورق پانچشده از دستگاه صافکن غلتکی (لولر یا Leveler) عبور میکند تا تخت شود. سپس پلیسههای لبهٔ سوراخ با برس یا سنگ گرفته میشود؛ این کار در ورقهایی که با دست تماس دارند (مثل حفاظ و دکوراسیون) اهمیت بیشتری دارد.
۷. برش نهایی، پوششدهی و کنترل کیفیت
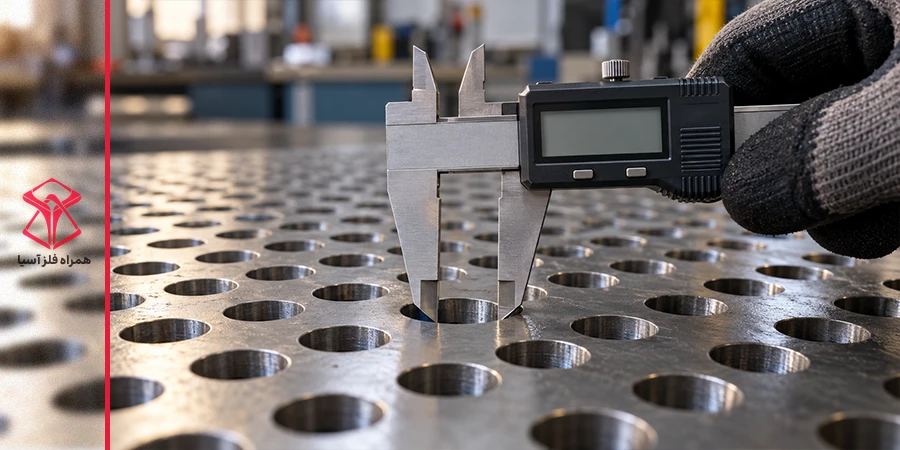
ورق به ابعاد سفارش بریده میشود و در صورت نیاز خم، رنگ پودری یا گالوانیزه میشود. اگر ورق سیاه بعد از پانچ گالوانیزهٔ گرم شود، لبهٔ سوراخها هم پوشش میگیرد؛ اما در سوراخهای خیلی ریز، روی مذاب ممکن است بخشی از چشمه را پر کند. در ورق گالوانیزهای که از قبل پوشش داشته، لبهٔ برشخوردهٔ سوراخ بدون پوشش میماند. در کنترل کیفیت، قطر سوراخ و گام با کولیس، تختی ورق، پلیسه، حاشیهها و ابعاد کلی بررسی میشود.
دستگاههای تولید ورق پانچ؛ کدام روش برای چه سفارشی؟
ورق پانچ با چهار دستگاه اصلی تولید میشود: پرس عریض با قالب چندردیفه، پرس پانچ CNC (برجکی یا Turret Punch)، رول سوزنی و دستگاه برش لیزر، پلاسما یا واترجت. انتخاب روش به تیراژ، تکراریبودن الگو، ضخامت ورق و پیچیدگی طرح بستگی دارد. جدول زیر این روشها را مقایسه میکند.
| روش | نحوهٔ کار | مناسب برای | محدودیت |
|---|---|---|---|
| پرس عریض با قالب چندردیفه | یک ردیف کامل سنبه در هر ضربه ردیفی از سوراخها را میزند | تیراژ بالا و الگوهای استاندارد تکراری | ساخت قالب گران است و تغییر طرح نیاز به قالب جدید دارد |
| پرس پانچ CNC (برجکی) | ورق با گیره در محورهای X و Y زیر سنبهٔ تکی یا خوشهای جابهجا میشود | طرحهای غیرتکراری، تیراژ متوسط، سوراخهای با شکل متفاوت روی یک ورق | کندتر از پرس عریض در الگوهای ساده و تکراری |
| رول سوزنی (پانچ دوار) | ورق از زیر استوانهٔ چرخان مجهز به سوزن عبور میکند | سوراخهای ریز و یکسان روی ورق نازک با سرعتی بیشتر از پرس CNC | الگو به چیدمان سوزنهای رول وابسته است و تغییر آن یعنی تعویض رول |
| برش لیزر، پلاسما یا واترجت | نقشهٔ نرمافزاری مستقیماً روی ورق برش داده میشود | طرحهای هنری و نما، نمونهسازی، تیراژ کم و ورق ضخیم | برای هزاران سوراخ ریز کند و پرهزینه است |
به طور خلاصه، ورق پانچ آمادهای که در بازار با چشمههای استاندارد فروخته میشود بیشتر با پرس قالبدار تولید میشود، و سفارشهای خاص یا طرحهای نما با CNC یا لیزر.
مشاهده و استعلام قیمت
برای دیدن ضخامتها، چشمههای موجود و قیمت روز، به صفحهٔ ورق پانچ در همراه فلز سر بزنید.
نیروی پانچ و کوچکترین سوراخ ممکن
دو محدودیت فنی تعیین میکند چه ورقی با چه سوراخی قابل تولید است: نیروی پرس و نسبت قطر سوراخ به ضخامت ورق.
نیروی لازم برای هر سوراخ تقریباً از این رابطه به دست میآید:
نیرو = محیط سوراخ × ضخامت ورق × استحکام برشی ورق
مثال: برای سوراخ گرد ۱۰ میلیمتری در ورق فولاد ساختمانی معمولی (مثل St37) به ضخامت ۲ میلیمتر، محیط سوراخ حدود ۳۱٫۴ میلیمتر و استحکام برشی حدود ۳۰۰ مگاپاسکال است. نیروی لازم حدود ۱۸٬۸۰۰ نیوتن، یعنی نزدیک ۱٫۹ تن، میشود. اگر قالب یک ردیف ۵۰تایی را همزمان بزند، پرس دستکم به حدود ۹۴۰ کیلونیوتن (نزدیک ۹۶ تن) نیرو نیاز دارد و در عمل پرسی با ظرفیت بیشتر انتخاب میشود. به همین دلیل ورقهای ضخیمتر یا ردیفهای طولانیتر پرس سنگینتری لازم دارند.
کوچکترین سوراخ: قاعدهٔ تجربی رایج این است که در فولاد نرم، قطر سوراخ از ضخامت ورق کمتر نباشد و فاصلهٔ بین دو سوراخ (پل) هم دستکم به اندازهٔ ضخامت ورق باشد. در فولاد ضدزنگ که سختتر است، این حداقلها بیشتر در نظر گرفته میشود. اگر سوراخ خیلی کوچکتر از ضخامت باشد، سنبه زیر فشار میشکند یا پلهای بین سوراخها ترک برمیدارند.
عیوب رایج در تولید ورق مشبک و علت آنها
رایجترین عیوب در تولید ورق پانچ پلیسهٔ درشت، تاببرداشتن ورق، ترک در پل بین سوراخها، گام نامنظم و سوراخ ناقص است. بیشتر این عیوب به تنظیم قالب، کیفیت ورق پایه یا مرحلهٔ صافکاری برمیگردد. با شناختن آنها میتوانید هنگام تحویل بار، کیفیت ورق را بررسی کنید.
| عیب | علت رایج | راه کنترل |
|---|---|---|
| پلیسهٔ درشت زیر سوراخ | لقی زیاد یا کندشدن سنبه | تیزکردن یا تعویض سنبه، تنظیم لقی، پلیسهگیری |
| تاببرداشتن و موج ورق | تنش ناشی از پانچ، بهویژه در ورق نازک با سطح باز زیاد | عبور از دستگاه صافکن غلتکی |
| ترک در پل بین سوراخها | پل باریکتر از ضخامت ورق یا ورق پایهٔ ترد | اصلاح گام در طراحی یا انتخاب ورق مناسب |
| ردیفهای کج یا گام نامنظم | خطای فیدر یا لغزش ورق روی میز | کالیبرهکردن فیدر و گیرهها |
| سوراخ ناقص یا تکهٔ برگشته روی ورق | بالا آمدن اسلاگ همراه سنبه یا شکستگی سنبه | بازرسی قالب و تعویض سنبهٔ معیوب |
نکات سفارش ورق پانچ به تولیدکننده
برای اینکه ورق مشبک درست همان چیزی باشد که پروژه لازم دارد، این اطلاعات را دقیق به فروشنده یا تولیدکننده بدهید:
- جنس و ضخامت ورق (مثلاً گالوانیزه ۱ میلیمتر یا سیاه ۳ میلیمتر).
- ابعاد ورق و اینکه ورق کامل میخواهید یا برشخورده.
- شکل و اندازهٔ چشمه و گام، یا درصد سطح باز موردنیاز.
- نوع چیدمان: زیگزاگ ۶۰ درجه یا ردیفی ۹۰ درجه.
- حاشیهٔ بدون سوراخ در طول و عرض ورق.
- پوشش نهایی: بدون پوشش، گالوانیزه یا رنگ پودری.
- تعداد؛ چون تیراژ تعیین میکند با قالب ثابت تولید شود یا با CNC.
اگر کاربرد سرند یا فیلتراسیون صنعتی است، میتوانید تطابق با استاندارد ISO 10630 را هم بخواهید. این استاندارد مشخصات و روشهای آزمون صفحههای مشبک فولاد کمکربن برای سرند صنعتی را تعیین میکند. برای آشنایی کلی با کاربردها و انواع این محصول، مقالهٔ ورق پانچ چیست؟ را بخوانید.
جمعبندی و استعلام قیمت از همراه فلز
تولید ورق پانچ با انتخاب ورق پایه شروع میشود، با طراحی الگو و ساخت قالب ادامه پیدا میکند و با پانچ، صافکاری، پوششدهی و کنترل کیفیت تمام میشود. ورقهای استاندارد تیراژ بالا با پرس قالبدار تولید میشوند و طرحهای خاص با CNC یا لیزر. سه عامل بیشترین اثر را بر کیفیت دارند: لقی درست قالب، تناسب قطر سوراخ با ضخامت ورق و صافکاری بعد از پانچ.
برای خرید، جنس، ضخامت، ابعاد و شکل چشمهٔ موردنظر را از طریق صفحهٔ خرید ورق پانچ یا تماس با کارشناسان فروش همراه فلز اعلام کنید. آنها موجودی، قیمت روز و زمان تحویل را به شما اعلام میکنند.
پرسشهای متداول
مطالب مرتبط

راهنمای خرید ورق سیاه؛ چکلیست کامل سفارش
1403/08/09
راهنمای کامل ورق St52 + مشخصات، کاربردها و تفاوت با St37
1401/02/05
راهنمای خرید ورق رنگی؛ نکات مهم قبل از سفارش
1403/01/27
راهنمای خرید ورق گالوانیزه؛ از انتخاب تا تحویل
1404/08/27
راهنمای خرید ورق روغنی؛ گرید، ضخامت و ابعاد
1403/01/18
صفر تا صد مراحل ساخت شیروانی ساده برای ویلا
1405/03/25
انواع چشمه ورق پانچ؛ راهنمای کامل شکل، اندازه و کاربرد
1405/06/30