
 همراه فلز
راهنمای خرید ورق روغنی؛ گرید، ضخامت و ابعاد
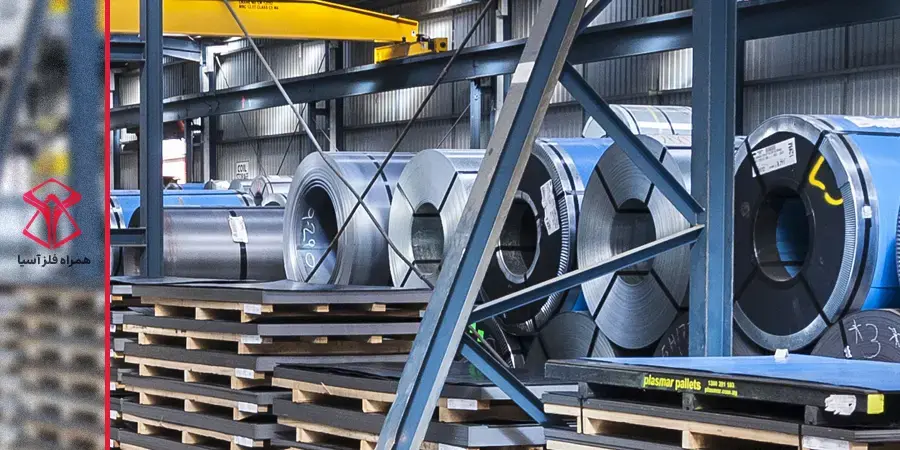
برای خرید ورق روغنی، ابتدا کاربرد قطعه، نوع عملیات تولید، گرید، ضخامت و ابعاد موردنیاز را مشخص کنید. سپس شکل عرضه، کیفیت سطح، مقدار سفارش و مدارک محصول را بررسی کنید و پیش از پرداخت، درباره مبنای وزن، هزینههای جانبی و شرایط تحویل به توافق برسید. این راهنمای خرید ورق روغنی، مراحل انتخاب و سفارش را توضیح میدهد تا بتوانید پیشنهادهای فروشندگان را با مشخصات یکسان مقایسه کنید.
قبل از خرید ورق روغنی، کاربرد و عملیات تولید را مشخص کنید
نقطه شروع در راهنمای خرید ورق روغنی، شناخت قطعهای است که قرار است تولید شود. ورق موردنیاز برای ساخت یک بدنه با خمهای ساده، الزاماً مشخصات یکسانی با ورق مناسب قطعهای با کشش عمیق ندارد. نقشه قطعه، ضخامت طراحی و عملیات برش، خمکاری، پرسکاری، جوشکاری یا پوششدهی، مبنای تعیین مشخصات سفارش هستند. پیش از استعلام، این اطلاعات را آماده کنید:
- کاربرد نهایی و شرایط کار قطعه
- نوع و شدت شکلدهی، بهویژه در عملیات پرس و کشش
- ضخامت و ابعاد درجشده در نقشه
- نیاز ظاهری سطح و روش رنگآمیزی یا پوششدهی
- امکانات کارگاه برای بازکردن رول، برش و جابهجایی
- مقدار مصرف و زمان موردنیاز برای تحویل
اگر تولید یک قطعه جدید را شروع میکنید، پیش از سفارش عمده، امکان دریافت نمونه و انجام آزمون تولید را بررسی کنید. نتیجه آزمون باید همراه با مشخصات گرید و شرایط فرآیند ثبت شود تا سفارش بعدی قابل تکرار باشد.
سفارش برای محصول جدید یا تولید تکراری
در تولید تکراری، مشخصات ماده اولیهای که قبلاً نتیجه مطلوب داده است نقطه شروع مناسبی برای سفارش بعدی است. سابقه خرید، گواهی محصول و نتیجه کنترل ورودی را کنار هم قرار دهید تا بدانید عملکرد مناسب مربوط به چه گرید و چه وضعیت تحویلی بوده است. اتکا به عبارت «همان ورق قبلی» میتواند باعث اختلاف برداشت میان خریدار و فروشنده شود، بهخصوص وقتی تأمین از کارخانه یا محموله دیگری انجام میشود.
در محصول جدید، مقدار خرید اولیه را با نیاز آزمون و راهاندازی هماهنگ کنید. برای مثال، اگر یک قطعه پس از چند مرحله پرس تولید میشود، نمونه باید کل مسیر تولید را طی کند؛ موفقیت در مرحله اول برای تأیید ماده اولیه کافی نیست. در صورت تغییر گرید یا منبع تأمین نیز بررسی کنید آیا آزمون مجدد لازم است. مشخصکردن این موضوع پیش از سفارش، زمان و هزینه آزمایش را وارد برنامه تأمین میکند.
انتخاب گرید مناسب در راهنمای خرید ورق روغنی
انتخاب گرید، تعیین میکند ورق برای عملیات موردنظر شما چه قابلیت شکلدهی داشته باشد. در نامگذاری قدیمی استاندارد DIN 1623-1، سه گرید ST12، ST13 و ST14 از کیفیت معمولی تا کیفیت مناسب کشش عمیق دستهبندی میشوند. این نامها همچنان در بازار استفاده میشوند، اما عنوان روی پیشنهاد فروش باید با مشخصات محصول و مدارک کارخانه ارتباط داشته باشد.
تفاوت کاربردی ST12، ST13 و ST14
|
گرید |
کاربرد معمول در انتخاب اولیه |
چه اطلاعاتی از فروشنده بخواهید؟ |
|
ST12 |
قطعات عمومی، برش و خمهای ساده، شکلدهی کمعمق متناسب با طراحی |
وضعیت تحویل و خواص مکانیکی؛ برای خم حساس، تناسب با ضخامت و شعاع خم |
|
ST13 |
قطعاتی با نیاز شکلدهی بیشتر از کاربرد عمومی، پرسکاری و کشش متعارف |
گواهی خواص مکانیکی همان بار و نمونه برای آزمون در قالب موردنظر |
|
ST14 |
قطعات با کشش عمیق و هندسه دشوارتر |
مشخصات قابلیت کشش، نتایج آزمونهای مرتبط و اطلاعات لازم برای تأیید فنی فرآیند |
گریدهای خانواده DC معمولاً با مرجع EN 10130 عرضه میشوند. ممکن است در جداول تطبیقی، نامهایی از دو خانواده کنار هم قرار بگیرند، اما این تطبیق بهتنهایی مجوز جایگزینی محصول نیست. استاندارد و ویرایش اعلامشده، خواص تضمینشده و وضعیت تحویل باید مبنای پذیرش باشند.
برای ساخت یک پوشش فلزی با چند خم ساده، ST12 میتواند گزینه اولیه بررسی باشد؛ برای قطعهای که ورق در قالب کشیده میشود، ST13 یا ST14 متناسب با شدت عملیات بررسی میشوند. این انتخاب اولیه به معنای تضمین نتیجه نیست، زیرا شکل قالب، روانکاری، ضخامت، شعاعها و تنظیمات دستگاه نیز در تولید نقش دارند. همچنین اصطلاح «پرسکاری» بهتنهایی شدت شکلدهی را مشخص نمیکند؛ پرس ممکن است برای برش، خم یا کشش به کار برود.
«برای مقایسه ویژگیها و کاربردهای این گریدها، مقاله گریدهای ورق روغنی را مطالعه کنید.»
مشخصات لازم برای خم، پرس و کشش عمیق
برای خم ساده، ضخامت، شعاع خم، جهت قرارگیری قطعه و وضعیت تحویل را همراه با گرید اعلام کنید. برای پرسکاری، نقشه یا توضیح عملیات و خواص موردنیاز، مانند تنش تسلیم، استحکام کششی و درصد ازدیاد طول، به انتخاب دقیقتر کمک میکند. مقدار موردقبول این خواص باید از نیاز فنی قطعه استخراج شود؛ یک عدد ثابت برای همه سفارشها مناسب نیست.
در کشش عمیق، مسئول فنی ممکن است علاوه بر این اطلاعات، مقادیر مرتبط با رفتار شکلدهی مانند ضرایب r و n را مطالبه کند. از فروشنده بپرسید کدام ویژگیها برای محصول پیشنهادی تضمین شدهاند و نتیجه آزمون نمونه را مبنای تأیید تولید قرار دهید. برای قطعات لعابکاریشونده نیز سازگاری با فرآیند لعاب، معیار جداگانهای است و صرف انتخاب یک گرید کششی کافی نیست.
وضعیت آنیل و تحویل محصول را نیز در انتخاب ماده لحاظ کنید. ورق نورد سرد آنیلنشده و آنیلشده میتوانند رفتار متفاوتی در شکلدهی داشته باشند. خروجی این مرحله باید یک مشخصات فنی قابل استفاده برای خرید باشد: گرید و مرجع آن، وضعیت تحویل و خواصی که برای قطعه شما ضرورت دارند.
برای آشنایی با نورد سرد و محصولات حاصل از آن، مقاله ورق سرد چیست؟ را بخوانید.

انتخاب ضخامت، عرض و طول با توجه به مصرف و پرت برش
برای استفاده از راهنمای خرید ورق روغنی در تعیین ضخامت و ابعاد، نقشه قطعه و نیاز فرآیند را مبنای انتخاب قرار دهید. افزایش ضخامت، مصرف مواد و وزن محصول را تغییر میدهد و کاهش آن ممکن است عملکرد قطعه یا نتیجه شکلدهی را تحت تأثیر قرار دهد.
ضخامت اسمی و واقعی را بررسی کنید
ضخامت درجشده در پیشنهاد فروش، ضخامت اسمی محصول است. مقدار اندازهگیریشده میتواند در محدوده تلورانس مجاز با آن تفاوت داشته باشد. اگر تولید شما به تغییرات ضخامت حساس است، استاندارد تلورانس یا محدوده موردقبول را پیش از خرید مشخص کنید. برای کنترل ورق نازک، از میکرومتر مناسب و کالیبره استفاده کنید. اندازهگیری در چند نقطه و با روش نمونهبرداری موردتوافق انجام شود؛ نتیجه یک اندازهگیری برای قضاوت درباره کل بار کافی نیست.
«ضخامتهای رایج و نکات انتخاب آنها را در مقاله ضخامت ورق روغنی بررسی کنید.»
ابعاد را بر اساس چیدمان برش انتخاب کنید
پیش از انتخاب عرض رول یا ابعاد شیت، چیدمان قطعات را بررسی کنید. ابعادی که در نگاه اول مناسب به نظر میرسند، ممکن است در تولید پرت زیادی ایجاد کنند. فاصله لازم بین قطعات، حاشیه برش و جهت قرارگیری قطعه را در محاسبه لحاظ کنید. فرض کنید برای تولید، قطعات مستطیلی با ابعاد ۳۰۰ × ۵۰۰ میلیمتر لازم دارید. در یک چیدمان ساده، ضلع ۳۰۰ میلیمتری در عرض شیت قرار میگیرد و ضلع ۵۰۰ میلیمتری در طول آن. نتیجه برای دو ابعاد شیت به این صورت است:
|
ابعاد شیت به میلیمتر |
تعداد قطعه در عرض × طول |
تعداد قطعه |
سطح مصرفشده |
باقیمانده سطح |
|
۱۰۰۰ × ۲۰۰۰ |
۳ × ۴ |
۱۲ |
۹۰٪ |
۱۰٪ |
|
۱۲۵۰ × ۲۵۰۰ |
۴ × ۵ |
۲۰ |
۹۶٪ |
۴٪ |
مساحت هر قطعه ۰٫۱۵ مترمربع است. در شیت اول، ۱۲ قطعه مجموعاً ۱٫۸ مترمربع از سطح ۲ مترمربعی را مصرف میکنند. در شیت دوم، ۲۰ قطعه مجموعاً ۳ مترمربع از سطح ۳٫۱۲۵ مترمربعی را میگیرند. بنابراین در این چیدمان، شیت دوم سهم کمتری از سطح را باقی میگذارد.
این مثال سادهشده است و چیدمان بهینه نهایی را نشان نمیدهد. پهنای برش، فاصله قطعات، حاشیه لازم، تلورانس ابعاد و محدودیت جهت نورد در محاسبه وارد نشدهاند. در طرح واقعی، این محدودیتها میتوانند تعداد قطعه قابل استخراج را تغییر دهند. باقیمانده نیز الزاماً ضایعات نیست؛ ممکن است برای قطعات دیگر قابل استفاده باشد.
جهت قطعه در چیدمان و مقدار قابل مصرف
در بعضی قطعات شکلدادهشده، جهت قرارگیری قطعه نسبت به جهت نورد، بخشی از الزامات فنی تولید است. اگر نقشه یا دستورالعمل فرآیند چنین محدودیتی دارد، آن را هنگام چیدمان برش لحاظ کنید. چرخاندن قطعه برای جا دادن تعداد بیشتر در شیت، تنها زمانی قابل قبول است که با نیاز فنی تولید سازگار باشد. این موضوع باید با مسئول فنی بررسی شود تا کاهش پرت به تغییر نامناسب فرآیند منجر نشود.
برای برآورد خرید، تعداد قطعه قابل استخراج از هر شیت را محاسبه کنید و باقیمانده را به دو گروه قابل استفاده و غیرقابل استفاده تقسیم کنید. بخشی از باقیمانده ممکن است برای قطعات کوچکتر همان سفارش مصرف شود. برای نمونه، اگر بدنه و پایه یک محصول هر دو از یک ضخامت ساخته میشوند، بررسی چیدمان مشترک آنها میتواند مفید باشد. این روش، برآورد مصرف را به برنامه واقعی تولید نزدیک میکند و از محاسبه پرت بر اساس حدس جلوگیری میکند.
خرید ورق روغنی بهصورت رول یا شیت
در راهنمای خرید ورق روغنی، انتخاب رول یا شیت به حجم مصرف، ظرفیت تجهیزات و روش تغذیه خط تولید بستگی دارد. مشخص کنید بازکردن کلاف و برش در کارگاه شما انجام میشود یا به خدمات بیرونی نیاز دارید.
|
شکل عرضه |
شرایط مناسب خرید |
موارد لازم برای بررسی |
|
رول |
مصرف پیوسته و وجود تجهیزات بازکردن و تغذیه رول |
وزن و ابعاد رول، قطر داخلی و ظرفیت تجهیزات |
|
شیت |
مصرف بهصورت ورق تخت و برش قطعات |
طول، عرض، تختی، گونیا بودن و کیفیت لبه |
|
نوار برشخورده |
نیاز خط تولید به عرض مشخص |
تلورانس عرض، پلیسه و وضعیت لبهها |
برای سفارش رول، ظرفیت جرثقیل و رولبازکن را با وزن بار تطبیق دهید. در سفارش شیت یا نوار، دقت تجهیزات برش و کیفیت خروجی خدماتدهنده اهمیت دارد؛ نوار با عرض مناسب اما پلیسه نامطلوب میتواند برای خط تولید شما مشکل ایجاد کند.
اگر عنوانهایی مانند «شیت فابریک» یا «شیت برشخورده» در پیشنهاد دیده میشود، درباره محل و روش برش سؤال کنید و معیار پذیرش ابعاد را بنویسید.
حداقل سفارش و هزینه تبدیل شکل عرضه
پیش از انتخاب نهایی، حداقل مقدار فروش و امکان خرید بخشی از بسته یا کلاف را بپرسید. ممکن است شکل عرضهای از نظر مصرف مناسب باشد، اما مقدار قابل خرید آن با نیاز شما فاصله زیادی داشته باشد. در چنین حالتی، هزینه نگهداری موجودی اضافه و امکان استفاده از آن در سفارشهای بعدی را بررسی کنید.
اگر رول میخرید و برش را به مجموعه دیگری میسپارید، زمان جابهجایی، دستمزد خدمات و مقدار خروجی قابل تحویل را در برنامه سفارش بیاورید. برای مثال، در سفارش نوار باید مشخص شود باقیمانده عرض رول متعلق به چه کسی است و چگونه تحویل داده میشود. همچنین تعیین کنید خدماتدهنده چه گزارشی از وزن ورودی، خروجی و ضایعات ارائه میکند. روشنبودن این موارد کمک میکند هزینه تأمین را برای مقدار قابل مصرف محاسبه کنید و مسئولیت هر مرحله معلوم باشد.

بررسی کیفیت سطح، تختی و تلورانس ابعادی
بخش کنترل سطح در راهنمای خرید ورق روغنی، به تعیین کیفیت قابلقبول برای کاربرد قطعه اختصاص دارد. ورقی که برای یک قطعه داخلی قابل استفاده است، ممکن است برای بدنهای با سطح نمایان مناسب نباشد. پیش از سفارش، درباره حساسیت به خطوخش، آثار غلتک و لکههای سطحی توافق کنید.
هنگام بررسی نمونه یا بار، این موارد را کنترل کنید:
- زنگزدگی و آثار نفوذ رطوبت؛
- خطوخش، فرورفتگی و آسیب سطح؛
- موج، تابیدگی و تختی شیت؛
- آسیب لبه و پلیسه ناشی از برش؛
- یکنواختی ابعاد و انطباق با تلورانس موردتوافق.
ظاهر براق بهتنهایی برای تأیید کیفیت کافی نیست. ورق روغنی معمولی بدون پوشش نهایی، در برابر رطوبت به مراقبت نیاز دارد و روغن سطح، محافظت موقت ایجاد میکند. اگر قطعه در محیط مرطوب کار میکند، روش پوششدهی و حفاظت آن را از ابتدا مشخص کنید.
«برای شناخت ویژگیهای کلی و محدودیتهای این محصول، مقاله ورق روغنی چیست؟ را مطالعه کنید.»
نمونه تأییدشده و تعریف عیب قابل پذیرش
برای سفارشهایی که ظاهر محصول نهایی اهمیت زیادی دارد، یک نمونه تأییدشده یا شرح مکتوب از کیفیت قابل قبول تهیه کنید. عبارت «سطح سالم» میتواند برای دو طرف معنای متفاوتی داشته باشد؛ بهتر است مشخص شود کدام نوع اثر سطحی برای فرآیند شما مسئله ایجاد میکند و چه محدودهای قابل پذیرش است.
اگر امکان بازدید بار وجود دارد، بررسی را فقط به ورق رویی بسته محدود نکنید. درباره روش نمونهبرداری از بستهها توافق کنید، زیرا همه سطح محموله در حالت بسته قابل مشاهده نیست. در سفارشهای حساس میتوانید شرط کنید بررسی تکمیلی پس از بازکردن بسته، در زمان مشخص و پیش از مصرف انجام شود. هدف این توافق، تعیین معیار قابل اجرا برای کنترل بار است. عکس نمونه نیز زمانی مفیدتر است که شرایط نور، محل عیب و مقیاس آن معلوم باشد؛ یک تصویر دور از بسته، جزئیات لازم را نشان نمیدهد.
بررسی کارخانه تولیدکننده، پلاک و گواهی آنالیز
نام کارخانه یکی از اطلاعات سفارش است، اما پذیرش بار باید بر اساس مشخصات همان محصول انجام شود. از فروشنده بخواهید اطلاعات هویتی بار و در سفارشهای فنی، گواهی آزمون یا آنالیز مرتبط را ارائه کند.
بسته به نوع محصول و مدارک تولیدکننده، این اطلاعات را تطبیق دهید:
- نام کارخانه و گرید
- استاندارد محصول
- ضخامت، عرض و شکل عرضه
- شماره کلاف، ذوب یا شناسه قابل ردیابی
- وزن اعلامشده
- نتایج آزمونهای مرتبط با نیاز تولید
مدارک باید به بار خریداریشده مربوط باشند. گواهی یک محصول مشابه یا تصویر عمومی مشخصات کارخانه، برای تأیید همان سفارش کافی نیست. اگر بار پس از برش دوباره بستهبندی شده است، درباره ارتباط بستههای جدید با کلاف اولیه سؤال کنید. حفظ این ارتباط برای پیگیری اختلاف کیفیت و تکرار سفارش اهمیت دارد.
انتخاب تأمینکننده برای سفارش موردنظر
برای سفارش ورق روغنی، تأمینکننده باید بتواند گرید، ضخامت، شناسه کلاف و مدارک همان بار را به هم مرتبط کند. فرض کنید شیت ST14 با ضخامت ۰٫۸ میلیمتر برای یک قطعه کششی میخواهید و فروشنده بار را پس از برش دوباره بستهبندی کرده است. در این حالت، تصویر پلاک یک رول ST14 کافی نیست؛ باید معلوم باشد شیتهای پیشنهادی از کدام کلاف بریده شدهاند و گواهی ارائهشده به همان کلاف تعلق دارد.
اگر سفارش از چند کلاف تأمین میشود، فهرست شناسهها و مقدار مربوط به هرکدام را بخواهید. برای کارگاه، جدا نگهداشتن بستهها بر اساس کلاف مبدأ کمک میکند نتیجه تولید هر محموله را پیگیری کند. اگر یکی از بستهها در پرس رفتار متفاوتی نشان دهد، این تفکیک امکان بررسی مشخصات و شرایط تولید را فراهم میکند.
در سفارش نوار برای تغذیه خط، توان خدماتدهنده را با عرض درخواستی، کیفیت لبه و وزن کلافهای خروجی بسنجید. فروش رول مادر، بهتنهایی نشاندهنده توان تحویل نوار آماده مصرف نیست. برای مصرف دورهای نیز سابقه تأمین همان گرید و نحوه اعلام تغییر منبع اهمیت دارد؛ تغییر محصول باید فرصت ارزیابی فنی پیش از ورود به خط را باقی بگذارد.

محاسبه وزن و مقدار سفارش
مقدار خرید را از تعداد قطعات موردنیاز، چیدمان برش و پرت واقعی تولید به دست آورید. درصد ثابتی برای پرت همه سفارشها در نظر نگیرید؛ هندسه قطعه، ابعاد ورق و روش برش روی مصرف اثر دارند. برای برآورد وزن نظری یک شیت فولادی میتوانید از رابطه زیر استفاده کنید:
وزن تقریبی شیت به کیلوگرم = طول به متر × عرض به متر × ضخامت به میلیمتر × ۷٫۸۵
برای نمونه، وزن نظری یک شیت با طول ۲ متر، عرض ۱ متر و ضخامت ۱ میلیمتر، حدود ۱۵٫۷ کیلوگرم است. این مقدار برای برنامهریزی مصرف کاربرد دارد؛ وزن واقعی ممکن است به دلیل تغییرات ابعادی و تلورانس ضخامت متفاوت باشد. پیش از خرید روشن کنید:
- تسویه بر اساس وزن واقعی انجام میشود یا وزن نظری؟
- وزن بستهبندی و پالت چگونه لحاظ میشود؟
- مرجع توزین چیست؟
- اختلاف مقدار سفارش و مقدار قابل بارگیری چگونه تعیین تکلیف میشود؟
در تأمین دورهای، مقدار خرید را با برنامه مصرف و ظرفیت نگهداری هماهنگ کنید تا بار بیش از نیاز، مدت طولانی در انبار نماند.
نکات استعلام و بررسی پیشفاکتور
پس از انتخاب مشخصات فنی با کمک راهنمای خرید ورق روغنی، اطلاعات سفارش را کامل به فروشنده اعلام کنید تا پیشنهاد دقیقی دریافت کنید. اعلام «ورق روغنی یک میل» ابعاد، گرید، شکل عرضه و مقدار موردنیاز را روشن نمیکند و ممکن است پیشنهادها بر اساس کالاهای متفاوت تهیه شوند. درخواست خود را با این اطلاعات ارسال کنید:
گرید و استاندارد، ضخامت، عرض، طول شیت یا مشخصات رول، مقدار سفارش، کیفیت سطح موردنیاز، خدمات برش، مقصد تخلیه و زمان موردنیاز برای تحویل. سپس پیشفاکتور را با همین درخواست تطبیق دهید. مشخصات کالا، کارخانه، مقدار، واحد فروش، مبنای وزن و اعتبار پیشنهاد باید روشن باشند. هزینه برش، بستهبندی، بارگیری، حمل و مالیات نیز مطابق شرایط معامله مشخص شوند.
پیشفاکتور باید محل بارگیری، زمان آمادهشدن بار، مدارک همراه و شیوه رسیدگی به مغایرت را نیز پوشش دهد. اگر مقدار تحویل با تعداد شیت تعریف میشود ولی فروش وزنی است، هر دو اطلاعات باید در شرح سفارش دیده شوند. برای بررسی سفارش از همراه فلز آسیا، مشخصات فنی و مقدار مصرف را همراه با مقصد تخلیه اعلام کنید تا موجودی قابل تأمین و شرایط برش و بارگیری بر اساس نیاز شما بررسی شود.
برای بررسی نرخ محصولات متناسب با مشخصات سفارش، صفحه قیمت ورق روغنی را ببینید و پیشنهادها را با گرید، ضخامت و ابعاد یکسان مقایسه کنید.
نمونه درخواست استعلام تکمیلشده
نمونه زیر برای سفارش فرضی شیت با خمکاری ساده نوشته شده است. گرید، ابعاد و مقدار آن را با نیاز واقعی خود جایگزین کنید؛ محدوده تلورانس نیز باید از نقشه یا دستورالعمل فنی شما گرفته شود.
- موضوع: استعلام ورق روغنی برای ساخت پوشش فلزی با خم ساده
- گرید درخواستی: ST12؛ استاندارد و ویرایش مرجع محصول پیشنهادی در پاسخ اعلام شود.
- ضخامت اسمی: ۱ میلیمتر
- شکل عرضه و ابعاد: شیت ۱۰۰۰ × ۲۰۰۰ میلیمتر
- مقدار: ۱۰۰ شیت؛ وزن نظری کل حدود ۱۵۷۰ کیلوگرم
- مصرف نهایی: برش، خمکاری و رنگآمیزی؛ سطح نمایان قطعه نباید خطوخش مؤثر بر ظاهر نهایی داشته باشد.
- تلورانس ضخامت و ابعاد: مطابق مرجع محصول پیشنهادی؛ جزئیات برای تأیید فنی ارسال شود.
- مدارک: مشخصات کارخانه و امکان ردیابی شیتها به کلاف مبدأ اعلام شود.
- مقصد تخلیه: تهران؛ محل و امکانات تخلیه پس از هماهنگی اعلام میشود.
- زمان موردنیاز: حداکثر ۵ روز کاری پس از تأیید سفارش؛ امکان تأمین اعلام شود.
لطفاً موجودی قابل تأمین، نام کارخانه، مبنای وزن در تسویه، هزینههای برش و بستهبندی و بارگیری، شرایط حمل و اعتبار پیشنهاد را جداگانه اعلام کنید. زمان تحویل و شرایط این نمونه، درخواست فرضی خریدار هستند و وعده تأمین محسوب نمیشوند. اگر هنوز گرید قطعه تأیید نشده است، بهجای انتخاب حدسی، نقشه و شرح عملیات را برای بررسی فنی ارسال کنید.

مقایسه دو پیشنهاد با هزینه نهایی تأمین
فرض کنید برای تولید پوشش فلزی، ۱۰۰ شیت یکمیلیمتری با ابعاد ۱۰۰۰ × ۲۰۰۰ لازم دارید. یک فروشنده شیت آماده عرضه میکند و دیگری فروش بخشی از رول و انجام برش را پیشنهاد میدهد. در پیشنهاد دوم باید معلوم باشد هزینه برش و بستهبندی چگونه محاسبه میشود، چه مقدار از رول برای شما مصرف میشود و باقیمانده آن چه وضعیتی دارد.
|
مورد مقایسه |
پیشنهاد شیت آماده |
پیشنهاد رول همراه خدمات برش |
|
مقدار قابل مصرف |
تعداد شیت سالم با ابعاد موردنیاز |
تعداد شیت قابل تحویل پس از برش |
|
هزینه تبدیل |
در صورت لحاظشدن در مبلغ، جدا توضیح داده شود |
دستمزد برش و بستهبندی روشن باشد |
|
باقیمانده و ضایعات |
وضعیت شیتهای آسیبدیده یا نامنطبق |
مالکیت و وزن باقیمانده رول و ضایعات |
|
زمان آمادهسازی |
وابسته به موجودی شیت |
وابسته به نوبت برش و آمادهسازی |
برای این مثال، وزن نظری شیتهای موردنیاز ۱۵۷۰ کیلوگرم است؛ این عدد را با وزن واقعی قابل تحویل اشتباه نگیرید. اگر پیشنهاد رول بر مبنای وزن ورودی به خدمات محاسبه شود، اما شیت آماده بر مبنای وزن خالص خروجی قیمتگذاری شده باشد، مبلغ هر کیلو بهتنهایی هزینه نهایی را نشان نمیدهد. مجموع هزینه تأمین را به تعداد شیت قابل مصرف تقسیم کنید تا هزینه مواد اولیه برای هر شیت موردنیاز روشنتر شود. اگر محصول جایگزین با ضخامت، گرید یا وضعیت تحویل دیگری پیشنهاد شد، آن را ابتدا از نظر فنی ارزیابی کنید. کاهش مبلغ یک گزینه زمانی مفید است که ورق در فرآیند شما قابل استفاده باشد و تغییر آن هزینه یا توقف پیشبینینشده ایجاد نکند.
کنترل ورق روغنی هنگام تحویل و شرایط نگهداری
هنگام تحویل، کنترل را با وضعیت بستهها و خسارت احتمالی حمل شروع کنید. تسمه بازشده، فرورفتگی لبه، پارگی پوشش یا آثار خیسشدگی را همراه با شماره بسته ثبت کنید. بار دارای مغایرت را از موجودی قابل مصرف جدا نگه دارید و پیش از برش، شواهد و تصاویر را برای پیگیری ارسال کنید.
کنترل بار هنگام تحویل
- تطبیق گرید، کارخانه و ابعاد با سفارش؛
- بررسی تعداد بستهها و اسناد وزن؛
- کنترل شناسه بار و مدارک همراه؛
- بررسی آسیب ظاهری و نفوذ رطوبت؛
- کنترل نمونهای ضخامت، ابعاد و سطح طبق توافق.
بازرسی ظاهری، جای آزمون خواص مکانیکی را نمیگیرد. برای قطعات حساس، کنترل فنی موردنیاز باید در برنامه پذیرش مواد اولیه تعریف شده باشد.
نگهداری ورق روغنی در انبار
ورقها را در فضای خشک و سرپوشیده، دور از تماس مستقیم با کف مرطوب نگهداری کنید. از تکیهگاه مناسب استفاده کنید و شرایط انبار را طوری تنظیم کنید که احتمال خیسشدن و تشکیل میعان کاهش یابد. وضعیت بستهبندی و آثار زنگزدگی را دورهای بررسی کنید. روغن محافظ را تا مرحلهای که فرآیند تولید نیاز دارد حفظ کنید. پیش از رنگآمیزی یا عملیات بعدی، آمادهسازی سطح باید مطابق الزامات همان فرآیند انجام شود.

چکلیست نهایی راهنمای خرید ورق روغنی
پیش از تأیید سفارش، پاسخ این پرسشها را مشخص کنید:
|
مورد بررسی |
نتیجهای که باید روشن باشد |
|
کاربرد و عملیات تولید |
نیاز قطعه و فرآیند مشخص است |
|
گرید و استاندارد |
عنوان دقیق و وضعیت تحویل تأیید شده است |
|
ضخامت و ابعاد |
اندازهها و تلورانس موردقبول ثبت شدهاند |
|
شکل عرضه |
رول، شیت یا نوار با تجهیزات مصرف سازگار است |
|
کیفیت سطح |
معیار پذیرش متناسب با مصرف تعیین شده است |
|
مقدار و وزن |
مقدار سفارش و مبنای تسویه روشن است |
|
هویت محصول |
مدارک و شناسه بار قابل تطبیقاند |
|
خدمات و تحویل |
برش، هزینهها، زمان و محل بارگیری مشخصاند |
|
رسیدگی به مغایرت |
روش اعلام و پیگیری اختلاف توافق شده است |
این راهنمای خرید ورق روغنی، مسیر تصمیمگیری را از نیاز قطعه تا ورود مواد اولیه به کارگاه دنبال میکند. انتخاب گرید متناسب با عملیات، چیدمان برش با مصرف کمتر و محاسبه هزینه بر اساس خروجی قابل استفاده، کمک میکند ماده اولیه مناسب را برای تولید تهیه کنید. نتیجه کنترل ورودی و تجربه مصرف هر کلاف را نیز نگه دارید تا خریدهای بعدی بر اساس سابقه واقعی تولید انجام شوند.
پرسشهای متداول
مطالب مرتبط

راهنمای خرید ورق سیاه؛ چکلیست کامل سفارش
1403/08/09
صفر تا صد مراحل ساخت شیروانی ساده برای ویلا
1405/03/25
انواع چشمه ورق پانچ؛ راهنمای کامل شکل، اندازه و کاربرد
1405/06/30
ورق پانچ چیست؟ راهنمای جامع انواع، روش تولید، مشخصات و کاربرد
1405/06/14
ورق استیل چیست؟ انواع ورق استنلس استیل و ویژگیها
1401/03/11
۱۰ دلیل اقتصادی برای انتخاب ورق گالوانیزه
1401/04/08
ورق گالوانیزه گل درشت یا گل ریز؟ اشتباه رایج خریداران
1405/03/31