
 همراه فلز
خمکاری لوله مبلی؛ راهنمای کامل روشها، ابزار و اشتباهات رایج

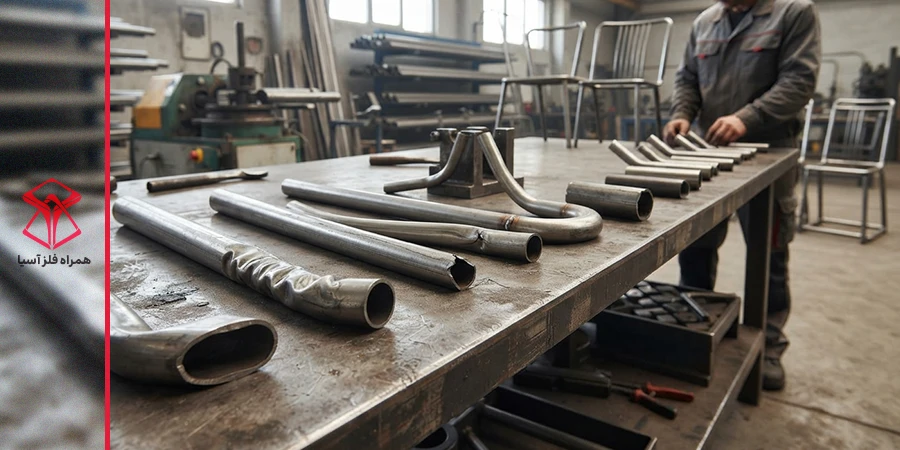
خم لوله مبلی یکی از پرکاربردترین فرایندها در ساخت مبلمان فلزی، صندلی، میز، قفسه، ویترین و سازههای سبک است. اما به دلیل جدار نازک این محصول، خمکاری لوله مبلی ظرافتهای فنی زیادی دارد. اگر روش، ابزار یا شعاع خم درست انتخاب نشود، لوله له میشود، چروک میخورد یا مقطع آن بیضی میشود. در این مقاله با انواع روشهای خمکاری، ابزار مناسب، عوامل مؤثر بر کیفیت خم و اشتباهات رایج آشنا میشوید تا بتوانید برای پروژهتان بهترین انتخاب را داشته باشید.
لوله مبلی چیست و چرا خمپذیری آن مهم است؟
لوله مبلی، لولهای فولادی با جدار نازک است که معمولاً به شکل گرد، مربع یا مستطیل تولید میشود. این لولهها بهصورت سیاه، گالوانیزه یا با پوشش رنگی عرضه میشوند.
سبکی، استحکام مناسب نسبت به وزن و شکلپذیری بالا، این لوله را به گزینه اول تولیدکنندگان مبلمان تبدیل کرده است. اما همین جدار نازک باعث میشود در هنگام خم شدن، ناحیه بیرونی کشیده و ناحیه داخلی فشرده شود. نتیجه، در صورت اشتباه بودن روش، عیوبی مثل بیضی شدن مقطع، نازک شدن دیواره و چروک است. به همین دلیل انتخاب درست روش برای خم لوله مبلی اهمیت زیادی دارد.
لوله مبلی نوعی لوله فولادی سبک و کمضخامت است که معمولاً از ورق روغنی تولید میشود. برای کسب اطلاعات بیشتر درباره این محصول، پیشنهاد میکنیم مقاله لوله مبلی چیست؟ کاربرد، ضخامت و ویژگیهای مهم را در بلاگ همراه فلز مطالعه کنید.
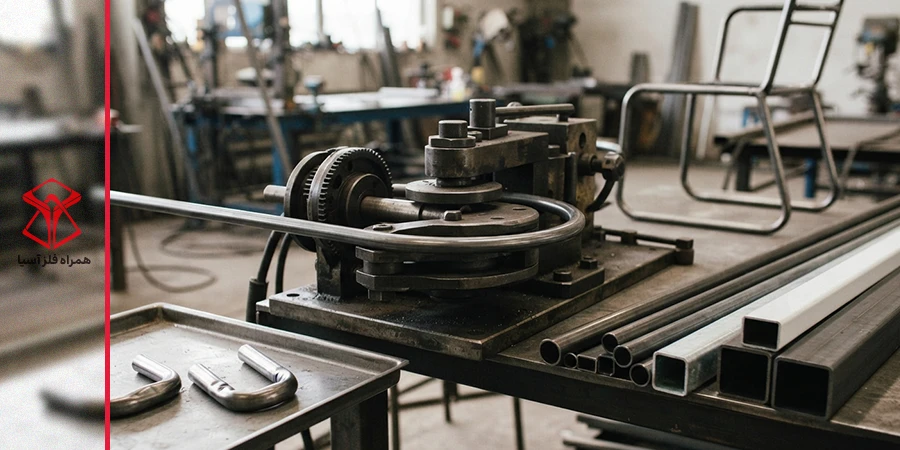
انواع روشهای خمکاری لوله مبلی
روشهای متعددی برای خمکاری لوله مبلی وجود دارد. انتخاب هر کدام به قطر، ضخامت، شعاع خم موردنیاز، تیراژ تولید و دقت مدنظر بستگی دارد.
۱. خمکاری پرسی
در این روش، لوله روی دو تکیهگاه قرار میگیرد و یک سنبه یا قالب با نیروی پرس، آن را به شکل مطلوب خم میکند. سرعت بالا و هزینه مناسب در تولید انبوه از مزایای آن است. ضعف اصلی این روش، احتمال له شدن یا تغییر شکل مقطع در زاویههای تند است و برای شعاعهای کوچک توصیه نمیشود.
۲. خمکاری غلتکی
خم غلتکی معمولاً با دستگاه سهغلتک انجام میشود. لوله بین غلتکها عبور میکند و بهتدریج خم میشود. این روش برای ساخت قوسهای بزرگ، حلقهها و منحنیهای ملایم مناسب است و در ساخت اسکلت مبلمان، نرده و قابهای منحنی کاربرد زیادی دارد. برای خمهای تند و شعاع کوچک مناسب نیست.
۳. خمکاری فشاری
در خم فشاری، لوله ثابت میماند و یک قالب دورانی یا غلتک فشاری، لوله را دور قالب ثابت میپیچد. این روش ساده و کمهزینه است و برای خمهای تکراری با شعاع مشخص کاربرد دارد. کیفیت سطح داخلی خم در آن معمولاً کمتر از روشهای پیشرفتهتر است.
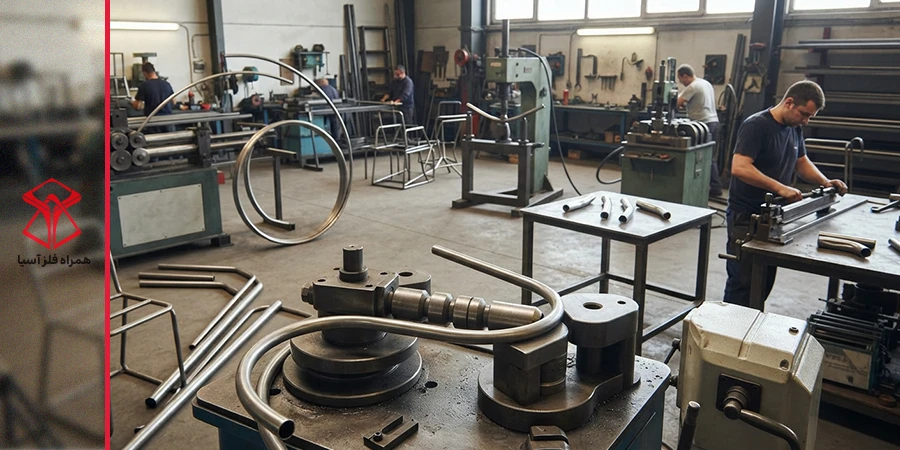
۴. خمکاری چرخشی کششی
خم چرخشی کششی (Rotary Draw Bending) رایجترین روش صنعتی برای خم دقیق لوله است. لوله بین قالب خم و قالب فشاری گرفته میشود و با چرخش قالب دور خودش، خم میشود. دقت بالا، تکرارپذیری عالی و امکان ایجاد خمهای متوالی از مزایای این روش است. برای تولید مبلمان صنعتی و خمهای با شعاع کوچک، این روش بهترین گزینه به شمار میرود.
۵. خمکاری با مندرل
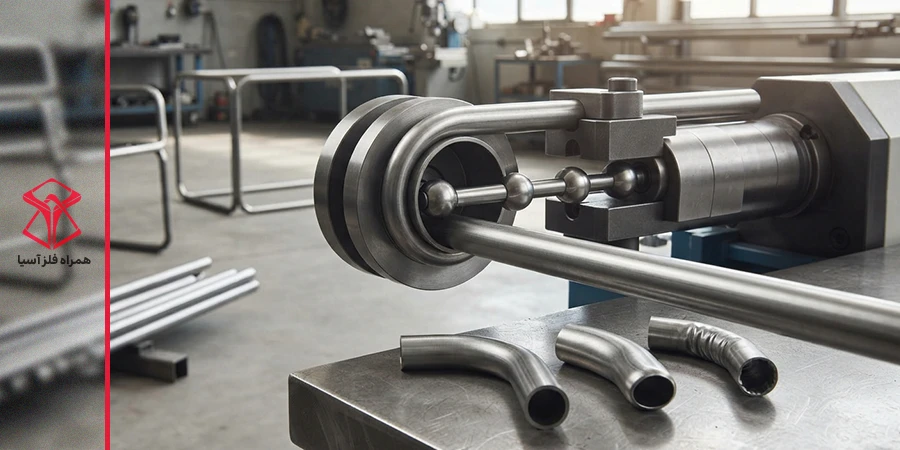
مندرل یک میله یا زنجیرهای از ساچمههای فلزی است که داخل لوله در ناحیه خم قرار میگیرد و از جدار داخلی آن پشتیبانی میکند. این ابزار مانع چروک، بیضی شدن و له شدن لوله میشود. برای لولههای مبلی با جدار نازک و شعاع خم کوچک، خم لوله مبلی با مندرل کیفیت بسیار بهتری نسبت به روشهای بدون مندرل دارد. البته مندرل معمولاً همراه روش چرخشی کششی بهکار میرود، نه بهعنوان روشی مستقل.
۶. خمکاری دستی
برای کارگاههای کوچک و کارهای تکعددی، خمکن دستی و فنر خمکن گزینههای ارزانتری هستند. دقت و سرعت این روش پایینتر است، اما برای نمونهسازی و تعمیرات مناسب است.
مقایسه روشهای خم لوله مبلی
انتخاب روش مناسب برای خمکاری لوله مبلی فقط به دستگاه در دسترس بستگی ندارد. چند عامل باید همزمان بررسی شوند: شعاع خم موردنیاز، ضخامت جدار لوله، تعداد قطعات تولیدی و دقت نهایی. روشی که برای یک قوس ملایم عالی است، ممکن است برای یک خم تند باعث له شدن یا چروک شدن لوله شود. جدول زیر پنج روش اصلی و خم دستی را از نظر سه معیار مقایسه میکند:
| روش | دقت | مناسب برای | مناسب شعاع کوچک |
|---|---|---|---|
| پرسی | متوسط | تولید انبوه، خمهای ساده | خیر |
| غلتکی | متوسط | قوسهای بزرگ و حلقهها | خیر |
| فشاری | متوسط | خمهای تکراری ساده | تا حدی |
| چرخشی کششی | بالا | تولید صنعتی دقیق | بله |
| با مندرل | بسیار بالا | جدار نازک و شعاع کوچک | بله |
| دستی | پایین | کارگاه کوچک و نمونهسازی | محدود |
عوامل مؤثر بر کیفیت خم لوله مبلی
عوامل اصلی که بر کیفیت خمکاری لوله مبلی تأثیر دارند:
- شعاع خم: هرچه شعاع خم کوچکتر باشد، احتمال عیب بیشتر میشود. بهعنوان قاعده کلی، شعاع خم را باید چند برابر قطر لوله در نظر گرفت و برای شعاعهای تنگ از مندرل استفاده کرد.
- ضخامت جدار: لولههای نازکتر زودتر چروک میخورند یا له میشوند و به پشتیبانی داخلی نیاز دارند.
- جنس و کیفیت لوله: لوله با ضخامت یکنواخت و جوش سالم، خم تمیزتری میدهد. محل درز جوش بهتر است در ناحیه خنثی خم، یعنی کنار قوس، قرار گیرد.
- برگشت فنری: پس از رها شدن نیرو، لوله کمی به حالت اولیه برمیگردد. برای رسیدن به زاویه نهایی دقیق، باید کمی بیشتر خم کرد.
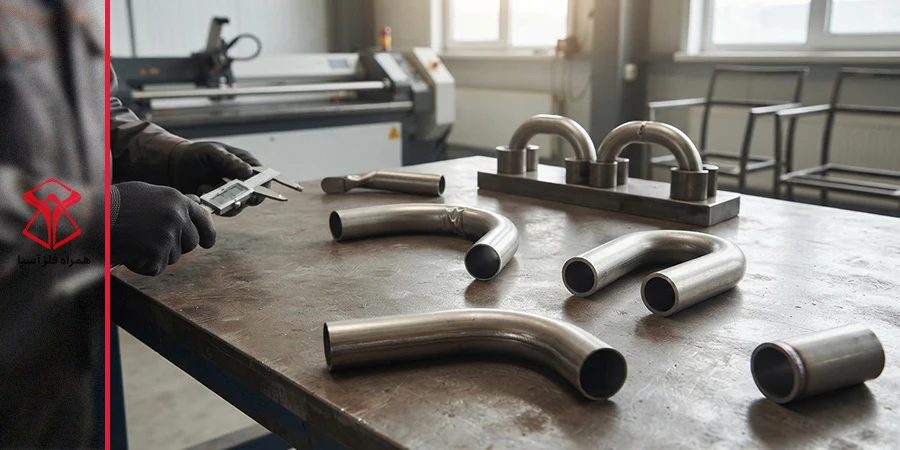
ابزار مناسب خمکاری لوله مبلی
انتخاب ابزار به حجم کار و دقت موردنیاز بستگی دارد:
- خمکن دستی و فنر خمکن: مناسب کارگاههای کوچک و خمهای کمتعداد
- دستگاه خم پرسی هیدرولیک: مناسب تولید متوسط تا انبوه و خمهای ساده
- دستگاه سهغلتک: مناسب قوسهای بزرگ و منحنیهای ملایم
- دستگاه خم CNC (چرخشی کششی): مناسب تولید صنعتی با دقت و تکرارپذیری بالا
- مندرل و قالب متناسب با قطر: برای جلوگیری از چروک و بیضی شدن مقطع
نکته مهم این است که قالب و مندرل باید دقیقاً با قطر خارجی و ضخامت لوله مبلی هماهنگ باشند. اگر ابزار با لوله تناسب نداشته باشد، بهترین دستگاه هم نتیجه مطلوب نمیدهد.
اگر قصد خرید لوله مبلی دارید، فقط دانستن قطر و ضخامت برای انتخاب محصول مناسب کافی نیست. برای تجربه یک خرید بهتر، پیشنهاد میکنیم قبل از اقدام به خرید مقاله راهنمای کامل خرید لوله مبلی؛ نکات کلیدی برای بهترین انتخابها را در بلاگ همراه فلز مطالعه کنید.
رایجترین اشتباهات هنگام خمکاری لوله مبلی
اشتباهاتی که در خم لوله مبلی باید از آنها پرهیز کنید:
- انتخاب روش نامناسب: استفاده از خم پرسی ساده برای شعاعهای کوچک، رایجترین دلیل له شدن لوله است.
- نادیده گرفتن مندرل: در لولههای نازک، خم بدون پشتیبانی داخلی معمولاً به چروک و بیضی شدن ختم میشود.
- شعاع خم بیشازحد کوچک: هر لوله حد مشخصی برای خم شدن دارد و عبور از آن، نازک شدن دیواره یا ترک ایجاد میکند.
- بیتوجهی به محل درز جوش: قرار گرفتن جوش در ناحیه کشیدهشده باعث باز شدن یا ترک جوش میشود.
- در نظر نگرفتن برگشت فنری: زاویه نهایی از مقدار طراحیشده کمتر خواهد بود.
- استفاده از لوله بیکیفیت: ضخامت ناهمگن یا جنس نامرغوب، حتی با بهترین دستگاه، خم تمیزی نمیدهد.
- عدم آزمایش روی نمونه: قبل از تولید انبوه، حتماً چند نمونه آزمایشی خم کنید.
خرید لوله مبلی از همراه فلز آسیا
همراه فلز آسیا با دسترسی به انبارهای فعال در تهران، اصفهان و تبریز، امکان تهیه انواع لوله مبلی را در سایزها و ضخامتهای مختلف فراهم میکند. لولههایی با جدار یکنواخت و کیفیت مناسب برای خمکاری، با مالکیت مستقیم بار و بدون واسطههای اضافی.
استعلام قیمت و ثبت سفارشچگونه بهترین روش خم لوله مبلی را انتخاب کنیم؟
برای انتخاب درست، سه پرسش را پاسخ دهید:
- شعاع خم موردنیاز چقدر است؟
- تعداد تولید چقدر است؟
- جدار لوله چه ضخامتی دارد؟
برای قوسهای ملایم و کارهای کمتعداد، خم غلتکی یا دستی کافی است. برای خمهای تند و تولید انبوه، خم چرخشی کششی همراه با مندرل بهترین نتیجه را میدهد.
خمکاری لوله مبلی با انتخاب روش مناسب، ابزار هماهنگ و لوله باکیفیت به نتیجهای دقیق و بدون عیب میرسد. برای شعاعهای بزرگ، روش غلتکی و پرسی کافی است؛ اما برای شعاع کوچک و جدار نازک، خم چرخشی کششی با مندرل انتخاب حرفهای است. پیش از شروع تولید، همیشه یک نمونه آزمایشی بگیرید. اگر برای پروژه خود به تأمین لوله مبلی باکیفیت نیاز دارید، کارشناسان همراه فلز آماده مشاوره و ارائه قیمت هستند.
پرسشهای متداول
مطالب مرتبط

کاربرد لوله گالوانیزه در ساختمان، کشاورزی و صنعت + معایب
1405/07/11
راهنمای خرید لوله مبلی؛ ضخامت، وزن و کیفیت
1404/07/22
لوله داربست چیست و چه کاربردهایی دارد؟
1401/06/01
لوله صنعتی چیست؟ از سایزبندی تا کاربرد در صنعت
1401/04/07
لوله گالوانیزه گرم و سرد: تفاوت، روش تشخیص و تولیدکنندگان معتبر
1405/07/04
لوله مبلی چیست؟ کاربرد، ضخامت و ویژگیهای مهم
1401/02/24
تفاوت لوله درزدار و بدون درز: بررسی کامل مزایا و کاربردها
1401/03/05